
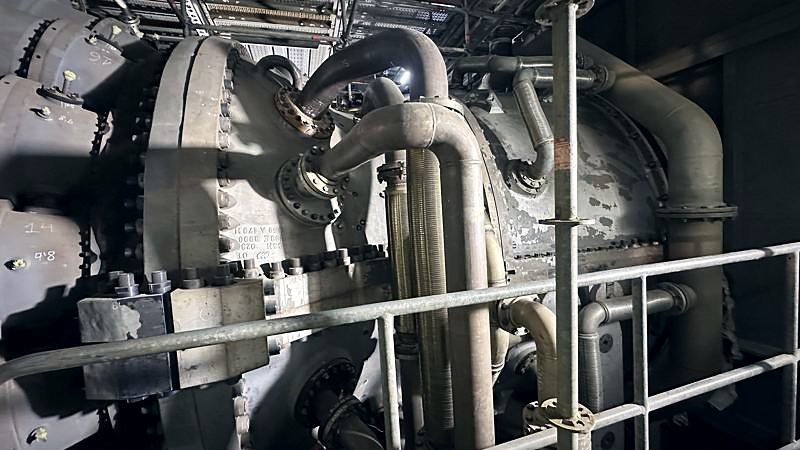
Źle osiowana pompa nie psuje się pierwszego dnia. Psuje się po ośmiu miesiącach, z wytartym łożyskiem i rozerwanym uszczelnieniem mechanicznym, a wtedy nikt już nie łączy awarii z montażem. Winę zrzuca się na urządzenie, producenta albo pecha.
Osiujemy sprzętem laserowym i zostawiamy pisemny zapis odczytów początkowych i końcowych. Te dodatkowe pół godziny na maszynę to różnica między zespołem, który wytrzyma lata, a takim, który będzie kosztować nieplanowany postój w środku sezonu.
Montaż mechaniczny
Przyjęcie i ustawienie urządzenia, poziomowanie, kotwienie chemiczne lub mechaniczne zależnie od fundamentu, podlewanie zaprawą, gdy wymaga tego urządzenie, oraz końcowe osiowanie na gorąco, gdy uzasadnia to eksploatacja. Pracujemy z pompami, sprężarkami, wentylatorami, przekładniami, przenośnikami taśmowymi i kompletnymi liniami produkcyjnymi.
Osiowanie laserowe z protokołem
Mierzymy niewspółosiowość kątową i równoległą, korygujemy kalibrowanymi podkładkami i mierzymy ponownie. Raport trafia do dokumentacji, więc jeśli za dwa lata pojawi się spór o przyczynę awarii, będą dane, a nie opinie.
Elektryka i aparatura
Część elektryczna i sterowania decyduje, czy zakład ruszy w terminie. Montujemy i podłączamy rozdzielnice średniego i niskiego napięcia, silniki, przemienniki częstotliwości, rozruszniki i systemy zabezpieczeń, a także okablowanie siłowe i sterownicze z korytkami, oznaczeniem i prawidłowym ekranowaniem.
W aparaturze obejmujemy pełny pomiar procesowy: ciśnienie, temperaturę, przepływ, poziom i analizę, z kalibracją i pętlą sprawdzoną względem systemu sterowania, czy to PLC, DCS czy SCADA.
Rozruch i protokół prób
Rozruch wykonuje się według listy kontrolnej, nie z pamięci. Każdy punkt jest testowany, podpisywany i datowany. Obejmuje to kierunek obrotów, sygnały obiektowe jeden po drugim, blokady bezpieczeństwa, alarmy, sekwencje startu i zatrzymania oraz próbę na biegu jałowym przed podaniem produktu.
To etap, który najczęściej skraca się w pośpiechu i którego pominięcie kosztuje najwięcej. Odwrócony sygnał lub niesprawdzona blokada zawsze ujawniają się w najgorszym momencie, gdy zakład pracuje już pełną mocą.
Malowanie przemysłowe i zabezpieczenia
Przygotowanie powierzchni przez śrutowanie do stopnia wymaganego przez system, zwykle Sa 2½, i nakładanie systemów malarskich zgodnie z ISO 12944 według kategorii korozyjności lokalizacji. Sucha hala to nie to samo co zakład nadmorski w zasolonym środowisku, a system zmienia się całkowicie.
Kontrolujemy grubości powłoki mokrej i suchej i zapisujemy wyniki. Źle wykonana ochrona antykorozyjna nie jest widoczna w pierwszym roku; widać ją w czwartym, gdy trzeba ją odnowić w całości przy pracującym zakładzie.
Linie produkcyjne, przenośniki taśmowe i transport wewnętrzny
Montujemy, przenosimy i utrzymujemy kompletne linie produkcyjne w zakładzie, koordynując prace mechaniczne, rurowe, elektryczne i AKPiA.
- Montaż, poziomowanie i osiowanie maszyn linii
- Przenośniki taśmowe, przenośniki rolkowe i przenośniki kubełkowe
- Przenoszenie i relokacja linii produkcyjnych
- Konstrukcje wsporcze, pomosty i podesty obsługowe
- Utrzymanie ruchu prewencyjne i naprawcze, planowane postoje
- Podłączenia elektryczne, AKPiA i rozruch

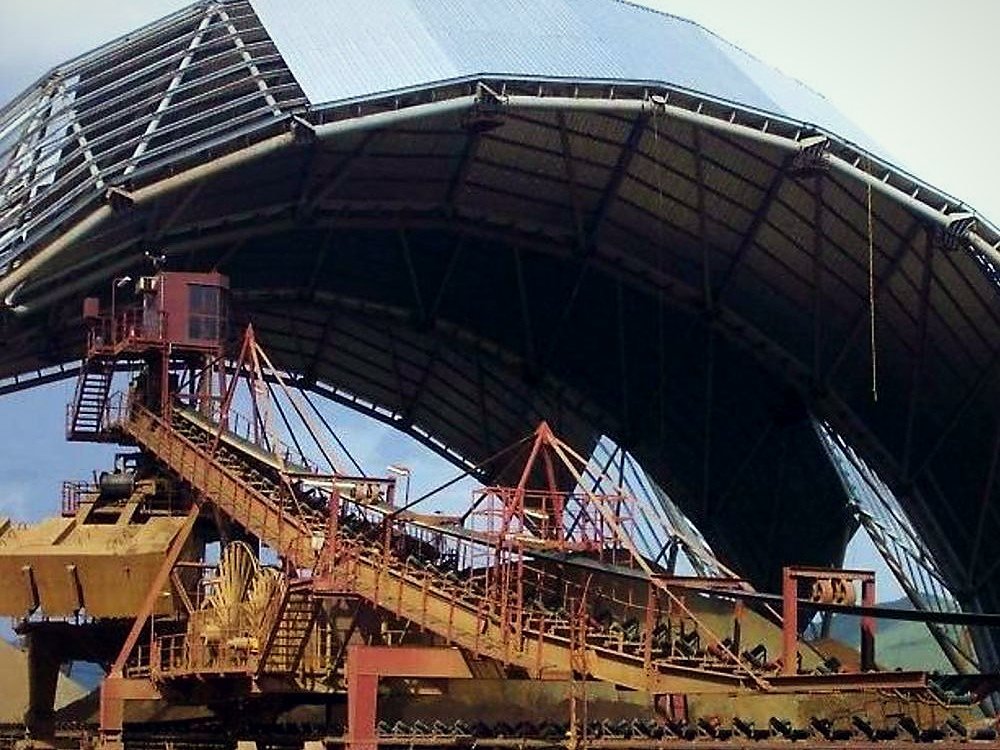

Zdjęcia: partnerski zakład produkcyjny.
Mają Państwo zakres prac do wyceny?
Proszę przesłać rysunki, izometrie lub kilka zdjęć linii. Odeślemy wycenę z rozbiciem w 24–48 godzin.