

管道安装的真实成本在进场之前就已决定。按正确理解的单线图预制的管段(SPOOL)运抵工厂后即可就位,数小时内完成焊接。尺寸有误的管段则必须在现场切割、调整和返工,脚手架搭着,动火作业许可开着,整条生产线停着等待。
因此我们在伊列斯卡斯拥有自己的车间。这不是图方便:尺寸控制在工作台上进行,构件四面可达,而不是在管廊里四米高处进行。
按规范施工的工业管道
蒸汽管道和动力管道按 ASME B31.1 施工,工艺管道按 ASME B31.3 施工。规范的选择并非行政细节:它决定了设计准则、壁厚、检验要求以及需要射线检测的焊口比例。
我们加工碳钢、奥氏体不锈钢、双相不锈钢以及特种合金。对于制药和食品行业的卫生级工况,我们按 GMP 要求进行内表面处理,在工艺需要时采用自动轨道焊,并对每个炉批号进行追溯。
管段(SPOOL)预制
我们以您的单线图为依据,或根据工厂平面图自行绘制。每个管段出厂时都带有标识、焊接记录和尺寸检验记录,使现场安装成为组装,而不是临场发挥。
资质焊接
焊工按照经评定的程序作业,即有 PQR 支持的 WPS,并根据项目框架持有符合 ASME IX 或 ISO 9606 的有效资格。
这意味着每一道焊口背后都有一份书面程序,规定了焊接方法、填充材料、保护气体、是否需要预热以及参数范围。这不是官僚主义:正是它让第二百道焊口与第一道焊口质量一致。
| 工艺 | 典型应用 |
|---|---|
| TIG(GTAW) | 工艺管道打底焊、不锈钢、卫生级工况 |
| MIG / MAG(GMAW) | 中等壁厚填充焊、钢结构、容器制作 |
| 焊条电弧焊(SMAW) | 现场作业、全位置焊接、修补 |
| 自动轨道焊 | 制药与食品、质量均一的重复性焊口 |
无损检测
焊接在验收之前必须经过检验。根据适用规范和项目规定的检验比例,我们执行或协调目视检测、渗透检测、磁粉检测、超声检测和射线检测。所有结果均纳入文件包。
非标设备、容器与压力容器
按 EN 13445 制造和维修储罐、容器、换热器及压力容器,在适用时提供压力设备指令所要求的标识和文件。包括筒节、封头、人孔、内件和支架。
钢结构
按 EN 1090 制作设备底座、管廊、走道、楼梯和平台,执行等级与构件相适应。钢结构在车间预制并完成表面处理,运到现场时已带防护,避免高空补漆。
完工后您将获得
- 竣工文件包,图纸和单线图按实际施工情况更新
- 所用程序的 WPS 和 PQR,以及焊工资格证书
- 管道、管件和焊材的材料证书
- 无损检测和尺寸检验报告
- 适用时的水压或气压试验记录
这正是最终客户、业主或检验机构会要求您提供的文件夹。如果没有它,工作虽然完成了,却无法证明,实际上等于只完成了一半。
厂房、仓库与工业建筑
为生产厂房、物流仓库和数据中心提供钢结构、屋面与围护系统。
- 钢结构制作与安装
- 屋面、围护与夹层平台
- 吊车轨道梁与桥式起重机安装
- 数据中心:技术机房、冷却管道与电缆桥架支架
- 水处理:污水处理厂、自来水厂与工艺管道

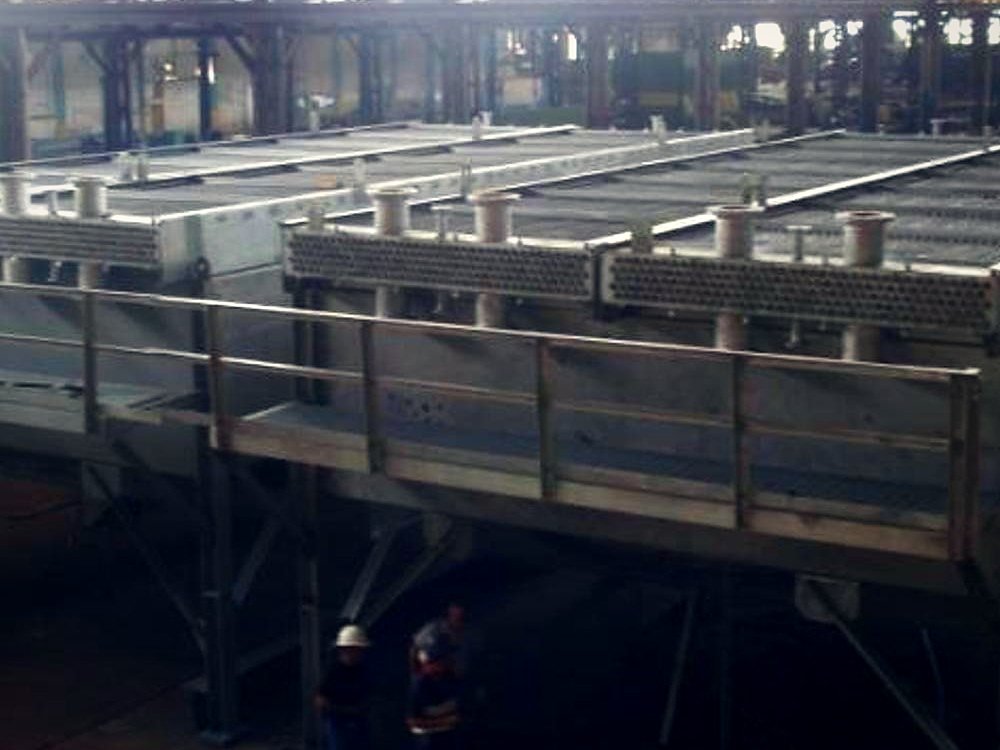
照片:合作制造工厂。
航空焊接与装配
我们为航空工业制作并安装工厂与机库设备。焊接作业按照各项目要求的规范与资质认可执行。
- 工装、工作台与装配型架
- 飞机维修用检修平台与对接坞
- 机库结构与设备
- 压缩空气、液压油与燃油管网
- 按客户规范进行不锈钢与铝的 TIG 焊接