
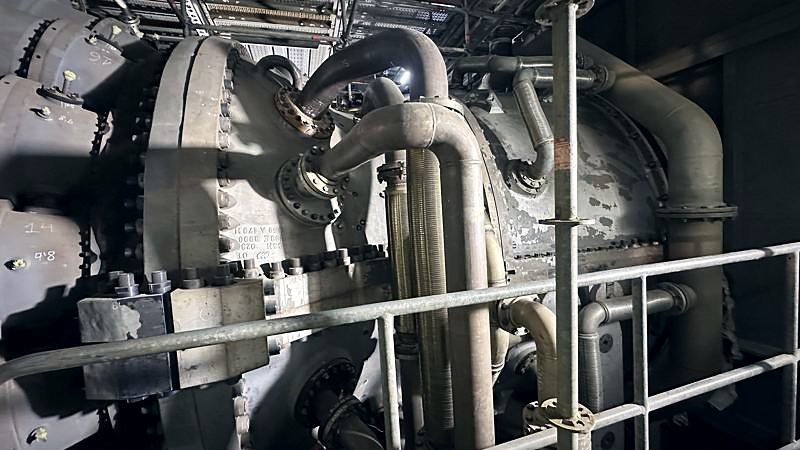
정렬이 불량한 펌프는 첫날 고장 나지 않습니다. 8개월 뒤 베어링이 마모되고 메커니컬 실이 파손되어 고장 나며, 그때는 아무도 그 원인을 설치와 연결하지 않습니다. 설비나 제조사, 혹은 운 탓으로 돌립니다.
당사는 레이저 장비로 정렬하고 초기값과 최종값을 서면으로 기록합니다. 기계 한 대당 추가되는 30분이 수년간 가동되는 설비와 성수기 한가운데 계획에 없던 정지를 일으키는 설비의 차이를 만듭니다.
기계 설치
설비 인수와 위치 설정, 레벨 조정, 베이스에 맞는 케미컬 앵커 또는 기계식 앵커 고정, 필요 시 그라우팅, 운전 조건상 필요한 경우 최종 열간 정렬. 펌프, 압축기, 팬, 감속기, 컨베이어, 생산 라인 전체를 다룹니다.
기록을 남기는 레이저 정렬
각도 및 평행 편차를 측정하고 교정된 심으로 수정한 뒤 다시 측정합니다. 보고서는 문서 일체에 남으므로, 2년 뒤 고장 원인에 대해 논쟁이 생겨도 의견이 아니라 데이터가 있습니다.
전기 및 계장
플랜트가 예정대로 기동할지는 전기와 제어가 결정합니다. 고압·저압 패널, 모터, 인버터, 기동기, 보호 장치를 설치하고 결선하며, 동력 및 제어 케이블을 트레이, 식별 표시, 적절한 차폐와 함께 시공합니다.
계장에서는 압력, 온도, 유량, 레벨, 분석까지 공정 측정 전체를 다루며, 교정을 수행하고 PLC, DCS, SCADA 등 제어 시스템과 루프를 검증합니다.
커미셔닝 및 시험 절차
시운전은 기억이 아니라 체크리스트에 따라 진행합니다. 각 항목을 시험하고 서명하며 날짜를 기록합니다. 회전 방향, 현장 신호 하나하나, 안전 인터록, 경보, 기동·정지 시퀀스, 제품 투입 전 무부하 시운전을 포함합니다.
서두를 때 가장 많이 줄이는 단계이자, 건너뛰었을 때 가장 비싼 대가를 치르는 단계입니다. 신호 반전이나 확인되지 않은 인터록은 언제나 플랜트가 가득 찬 최악의 순간에 나타납니다.
산업 도장 및 방식
도장 사양이 요구하는 등급, 보통 Sa 2½까지 블라스팅으로 표면을 처리하고, 설치 장소의 부식성 등급에 따라 ISO 12944에 맞는 도장 사양을 시공합니다. 건조한 실내 공장과 염분이 있는 해안 플랜트는 같지 않으며, 도장 사양도 완전히 달라집니다.
습막과 건막 두께를 관리하고 기록을 남깁니다. 잘못 시공된 방식은 첫해에는 보이지 않고, 4년째에 드러나 플랜트 가동 중에 전면 재시공해야 합니다.
생산 라인, 벨트 컨베이어 및 물류 운반 설비
기계, 배관, 전기, 제어 공정을 통합 조율하여 현장에서 생산 라인 전체를 설치·이전·유지보수합니다.
- 라인 기계 설치, 레벨링 및 얼라인먼트
- 벨트 컨베이어, 롤러 컨베이어 및 버킷 엘리베이터
- 생산 라인 이전 및 재배치
- 지지 구조물, 통로 및 접근용 플랫폼
- 예방 정비 및 사후 정비, 계획 정지(셧다운) 작업
- 전기 결선, 계장 및 시운전

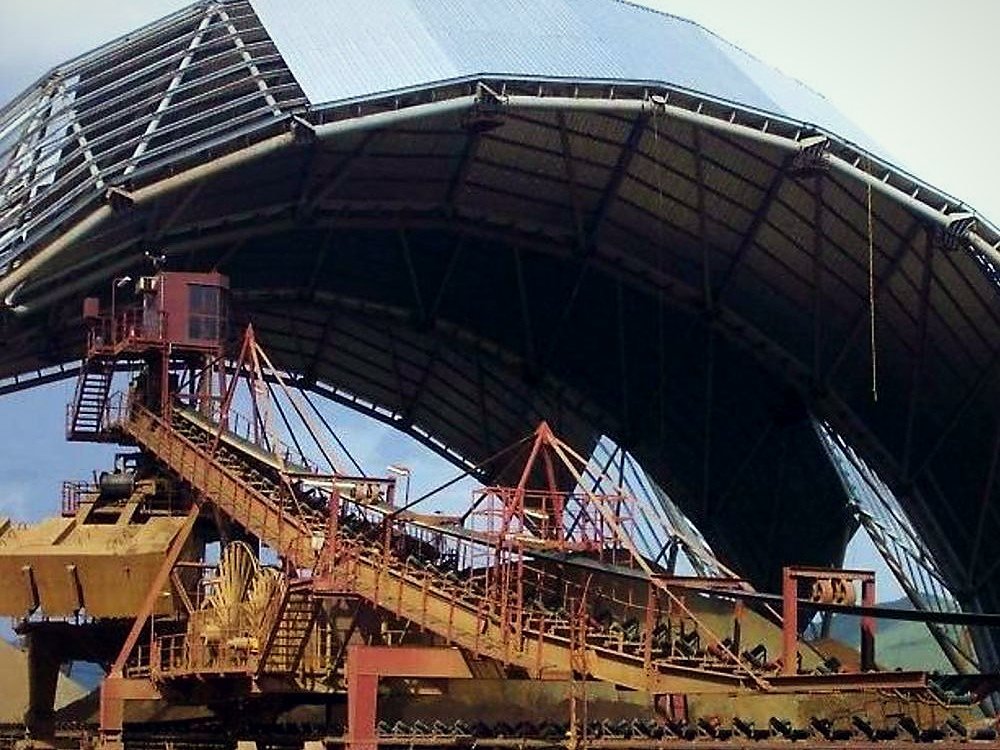

사진: 협력 제작 공장.