

配管据付の本当のコストは、現場に入る前に決まります。アイソメ図を正しく読み取ってプレハブしたスプールは、プラントに届けば所定の位置に収まり、数時間で溶接が完了します。寸法を誤ったスプールは、足場を組み、火気作業許可を開いたまま、ラインを止めて待たせながら、現場で切断・調整・やり直しが必要になります。
そのため当社はイジェスカスの工場でプレハブ加工を行います。便利さの問題ではありません。寸法管理を、ラックの中の高さ4メートルではなく、部材のどこにでも手が届く作業台の上で行えるからです。
規格に基づく産業配管
蒸気配管と動力配管はASME B31.1、プロセス配管はASME B31.3に基づいて施工します。規格の選択は事務的な細目ではありません。設計基準、肉厚、検査要件、放射線透過試験を行う継手の割合が変わります。
炭素鋼、オーステナイト系およびデュプレックス系ステンレス鋼、特殊合金を扱います。医薬品・食品のサニタリー用途では、GMP要件に沿った内面仕上げで施工し、工程上必要な場合は自動オービタル溶接を用い、溶解ロットごとのトレーサビリティを確保します。
スプールのプレハブ
お客様のアイソメ図をもとに、またはプラント平面図から当社で作成します。各スプールは識別マーク、溶接記録、寸法検査記録を付けて工場から出荷されるため、現場での据付は即興ではなく組立になります。
認定溶接
溶接士は、PQRに裏付けられたWPSという認定手順で作業し、プロジェクトの枠組みに応じてASME IXまたはISO 9606に基づく有効な資格を持っています。
つまり、すべての継手の背後には、溶接方法、溶加材、シールドガス、必要な場合の予熱、パラメータ範囲を定めた手順書があります。これは官僚主義ではありません。200番目の継手を1番目と同じ品質にするためのものです。
| 溶接法 | 主な用途 |
|---|---|
| TIG(GTAW) | プロセス配管の初層、ステンレス鋼、サニタリー用途 |
| MIG / MAG(GMAW) | 中肉厚の積層、鋼構造、製缶 |
| 被覆アーク溶接(SMAW) | 現場作業、難姿勢、補修 |
| オービタル溶接 | 医薬品・食品、品質が均一な繰り返し継手 |
非破壊検査
溶接は合格判定の前に検査されます。適用規格とプロジェクトが定める検査率に応じて、目視検査、浸透探傷、磁粉探傷、超音波探傷、放射線透過試験を実施または手配します。結果はすべて書類一式に収められます。
製缶・圧力容器
EN 13445に基づく貯槽、タンク、熱交換器、容器の製作と補修。適用される場合は圧力機器指令が求める表示と書類を備えます。胴、鏡板、マンホール、内部構造物、支持構造を含みます。
鋼構造
EN 1090に基づく機器架台、パイプラック、歩廊、階段、プラットフォーム。部材に応じた施工クラスで製作します。鋼構造は工場でプレハブし表面処理を施してから、防食済みの状態で据え付けるため、高所での再塗装が不要です。
完了時にお渡しするもの
- 実際の施工に合わせて更新した図面とアイソメ図を含む竣工書類一式
- 使用した手順のWPSとPQR、および溶接士の資格証明
- 配管、継手、溶接材料の材料証明書
- 非破壊検査と寸法検査の報告書
- 該当する場合の水圧試験または気圧試験の記録
これこそが、最終顧客、施主、検査機関が求めるファイルです。これがなければ、作業は完了していても証明されておらず、実質的には半分しか終わっていないのと同じです。
工場棟・倉庫・産業用建築
生産工場、物流倉庫、データセンター向けの鉄骨構造、屋根および外壁工事。
- 鉄骨の製作・建方
- 屋根・外壁・中二階
- クレーンランウェイと天井クレーンの据付
- データセンター:技術室、冷却配管、ケーブルラック支持材
- 水処理:下水処理場・浄水場・プロセス配管

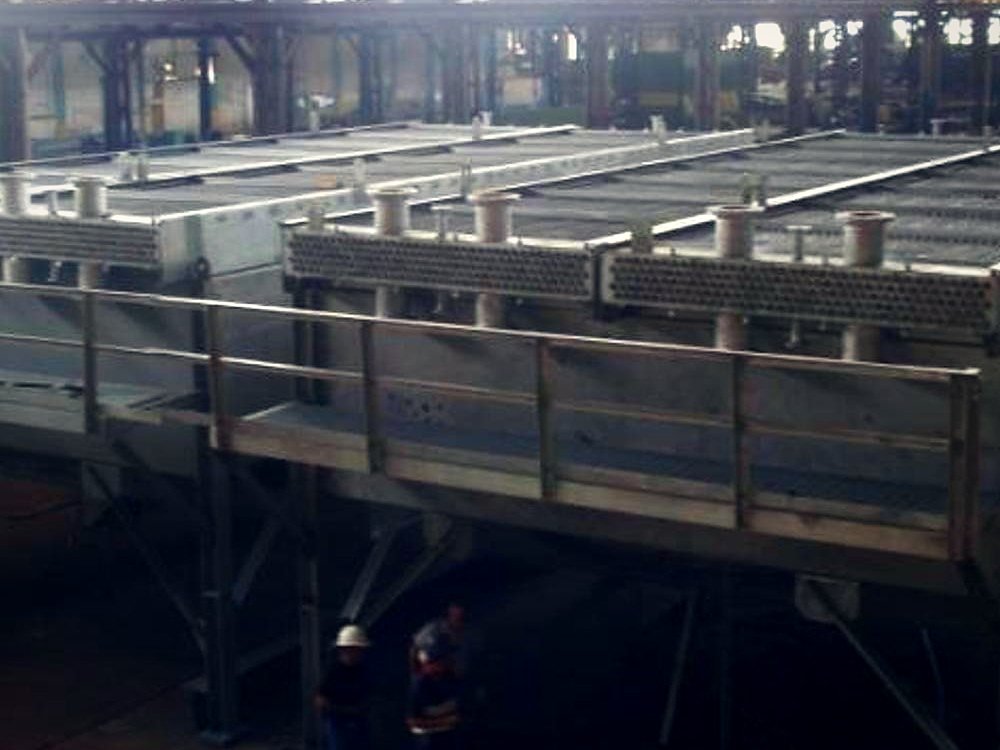
写真:提携製作工場。
航空宇宙向け溶接・組立
航空宇宙産業向けに、工場設備および格納庫設備の製作・据付を行います。溶接は各プロジェクトで求められる要件と認定に従って施工します。
- 治具・組立架台・組立ステージ
- 航空機整備用アクセスプラットフォーム・ドッキング設備
- 格納庫の構造物と設備
- 圧縮空気・作動油・燃料の配管
- 顧客仕様に基づくステンレス鋼・アルミニウムのTIG溶接