
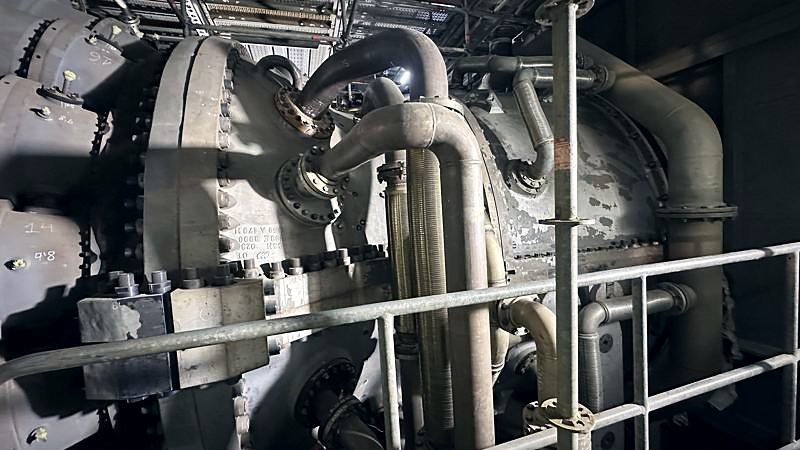
芯出し不良のポンプは初日には故障しません。8か月後に軸受が摩耗し、メカニカルシールが破損して故障しますが、その頃には誰も原因を据付に結び付けません。機器やメーカー、あるいは運の悪さのせいにされます。
当社はレーザー機器で芯出しを行い、初期値と最終値を書面で記録します。機械1台あたり30分の追加作業が、何年も稼働する機器と、繁忙期の真っ只中に計画外停止を招く機器の差になります。
機械据付
機器の受入と据付位置決め、レベル調整、架台に応じたケミカルアンカーまたはメカニカルアンカーによる固定、必要な場合のグラウト充填、用途上必要な場合のホットアライメント。ポンプ、圧縮機、ファン、減速機、コンベヤ、生産ライン一式に対応します。
記録付きのレーザー芯出し
角度方向と平行方向の芯ずれを測定し、校正済みのシムで修正して再測定します。報告書は書類一式に残るため、2年後に故障原因で議論になっても、意見ではなくデータがあります。
電気と計装
プラントが予定どおりに起動できるかは、電気と制御で決まります。高圧・低圧盤、モーター、インバーター、スターター、保護装置の据付と結線、さらに動力・制御ケーブルを、ケーブルトレイ、識別表示、適切なシールドとともに施工します。
計装では、圧力、温度、流量、液位、分析のプロセス計測全体を対象とし、校正を行い、PLC、DCS、SCADAのいずれであっても制御システムに対してループを検証します。
コミッショニングと試験手順
試運転は記憶ではなくチェックリストに基づいて行います。各項目を試験し、署名し、日付を記入します。回転方向、現場信号の1点ずつの確認、安全インターロック、警報、起動・停止シーケンス、製品投入前の空運転を含みます。
急いでいるときに最も削られやすく、省いた場合に最も高くつく工程です。信号の反転や未確認のインターロックは、プラントが満杯の最悪のタイミングで必ず表面化します。
工業塗装と防食
塗装系が求める等級、通常はSa 2½までブラストで素地調整を行い、設置場所の腐食性区分に応じてISO 12944に基づく塗装系を施工します。乾燥した屋内建屋と塩害環境の沿岸プラントは同じではなく、塗装系はまったく異なります。
ウェット膜厚とドライ膜厚を管理し、記録を残します。施工不良の防食は1年目には見えず、4年目に表面化し、プラント稼働中に全面的なやり直しが必要になります。
生産ライン・ベルトコンベヤ・マテリアルハンドリング
機械・配管・電気・制御の各工事を一括で調整し、生産ライン全体の据付・移設・保全を現場で行います。
- ライン機械の据付・レベル出し・芯出し
- ベルトコンベヤ・ローラコンベヤ・バケットエレベータ
- 生産ラインの移設・再配置
- 支持架構・歩廊・点検用プラットフォーム
- 予防保全・事後保全、計画停止工事
- 電気結線・計装・試運転

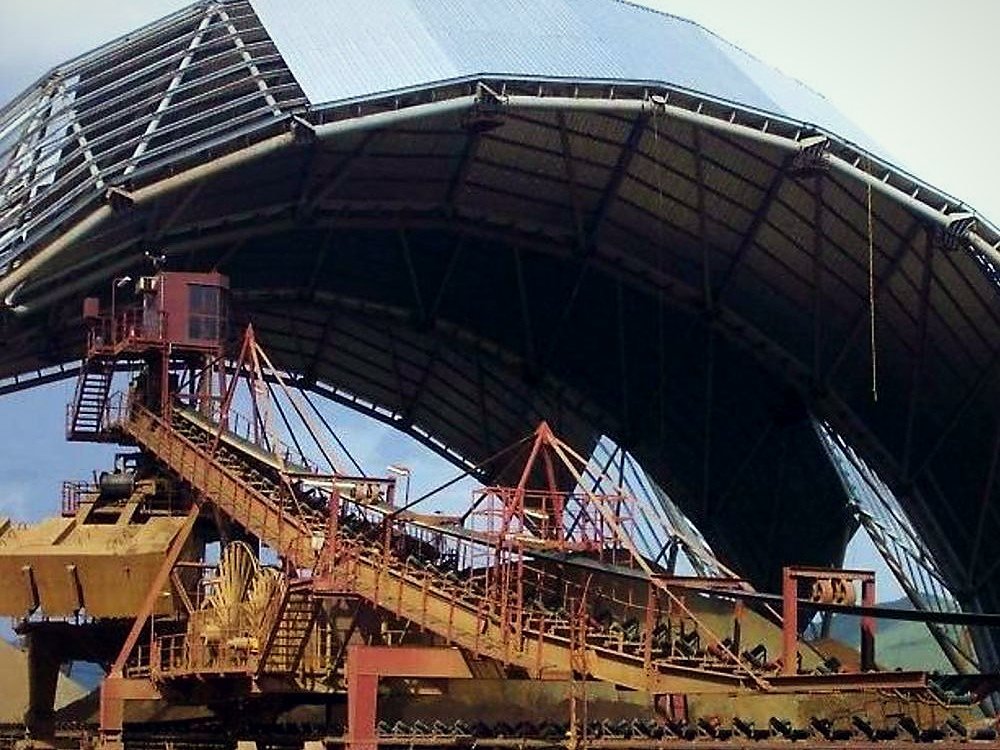

写真:提携製作工場。